



Kiedy frezarka to za mało: Rola drążenia elektroerozyjnego (EDM) w jednostkowej produkcji dla lotnictwa i zbrojeniówki
Drążenie elektroerozyjne (EDM) to zaawansowana technologia ubytkowa, która pozwala na obróbkę najtwardszych stopów i uzyskiwanie geometrii niemożliwych do wykonania metodami konwencjonalnymi (np. idealnie ostrych naroży wewnętrznych czy głębokich szczelin). W tym artykule analizujemy, jak integracja technologii EDM z tradycyjnym parkiem maszynowym pozwala inżynierom i projektantom CAD/CAM na tworzenie komponentów lotniczych i zbrojeniowych bez konieczności kompromisów technologicznych. Zrozumienie fizyki obróbki elektroerozyjnej uwalnia potencjał optymalizacji topologii detali krytycznych.
Kluczowe wnioski
- Kinematyka narzędzi obrotowych (frezów) uniemożliwia wykonanie ostrych naroży wewnętrznych bez pozostawienia promienia krzywizny narzędzia. EDM całkowicie eliminuje to ograniczenie geometryczne.
- W procesie drążenia twardość materiału (skala HRC) nie ma znaczenia technologicznego. Obróbka hartowanej stali pancernej czy stopów tytanu przebiega z podobną precyzją, co w przypadku stali miękkich.
- Nowoczesne podejście hybrydowe w produkcji łączy wydajne zgrubne usuwanie naddatku wiórem (frezowanie) z obróbką EDM wykańczającą trudnodostępne strefy geometryczne.
- Zastosowanie EDM pozwala biurom konstrukcyjnym na projektowanie bardziej zaawansowanych systemów chłodzenia i kanałów przelotowych, co bezpośrednio przekłada się na wyższą sprawność turbin czy elementów uzbrojenia.
Spis treści
- Fizyczne i kinematyczne ograniczenia narzędzi skrawających
- Zasada działania obróbki elektroerozyjnej (EDM)
- Wybór technologii: drążenie drutowe (WEDM) vs wgłębne (SEDM)
- Twarde dane z przemysłu: implementacja EDM w aerospace i defense
- Produkcja hybrydowa: zarządzanie procesem najtrudniejszych projektów
- Najczęściej zadawane pytania
Fizyczne i kinematyczne ograniczenia narzędzi skrawających
Zrozumienie ograniczeń przestrzennych obrabiarek CNC stanowi fundament projektowania dla produkcji (DFM – Design for Manufacturing). W procesie konwencjonalnym, zoptymalizowane frezowanie cnc bazuje na ruchu obrotowym narzędzia o przekroju kołowym (najczęściej walca). Z perspektywy geometrii oznacza to, że wyfrezowanie wewnętrznego gniazda o kącie 90 stopni zawsze skutkuje pozostawieniem w narożniku promienia zaokrąglenia (R) równego promieniowi zastosowanego narzędzia.
Gdy inżynier lotnictwa projektuje korpus z elementami zębatymi lub zamkami wielowypustowymi o ostrych kątach, technolog obróbki staje przed fizyczną barierą skrawania. Co więcej, wykonanie głębokich i wąskich kanałów (np. gniazd pod specjalistyczne uszczelnienia) wymaga zastosowania frezów o małej średnicy i dużym wysięgu (L/D). Taki frez w kontakcie z wysokowytrzymałym stopem ulega ugięciu sprężystemu, wpada w rezonans lub po prostu ulega ścięciu u podstawy uchwytu.
Zasada działania obróbki elektroerozyjnej (EDM)
Kiedy klasyczna mechanika skrawania osiąga swoje limity, do akcji wkraczają procesy oparte na wyładowaniach elektrycznych. EDM (Electrical Discharge Machining) to proces obróbki bezstykowej, w którym nie występują mechaniczne siły skrawania i zjawisko drgań. Pozwala to na obrabianie elementów cienkościennych, które uległyby zgnieceniu w imadle frezarskim.
Definicja technologiczna: Obróbka EDM polega na lokalnym topieniu i odparowywaniu materiału bazowego za sprawą serii precyzyjnie generowanych wyładowań iskrowych. Iskry te przeskakują między elektrodą roboczą a detalem obrabianym (anodą i katodą), które są zanurzone w stale cyrkulującym płynie dielektrycznym. Wyładowanie generuje plazmę o temperaturze 8000–12000°C na mikroskopijnej powierzchni, po czym dielektryk błyskawicznie chłodzi strefę i wypłukuje zestalone mikrocząsteczki stopionego metalu.
Wybór technologii: drążenie drutowe (WEDM) vs wgłębne (SEDM)
W zależności od wymaganej topologii docelowego komponentu, inżynierowie mają do dyspozycji dwa zasadnicze warianty obróbki EDM. Obie technologie są absolutnie kluczowe w nowoczesnej produkcji jednostkowej i narzędziownictwie.
| Parametr operacyjny | Drążenie drutowe (WEDM – Wire EDM) | Drążenie wgłębne (SEDM – Sinker EDM) |
|---|---|---|
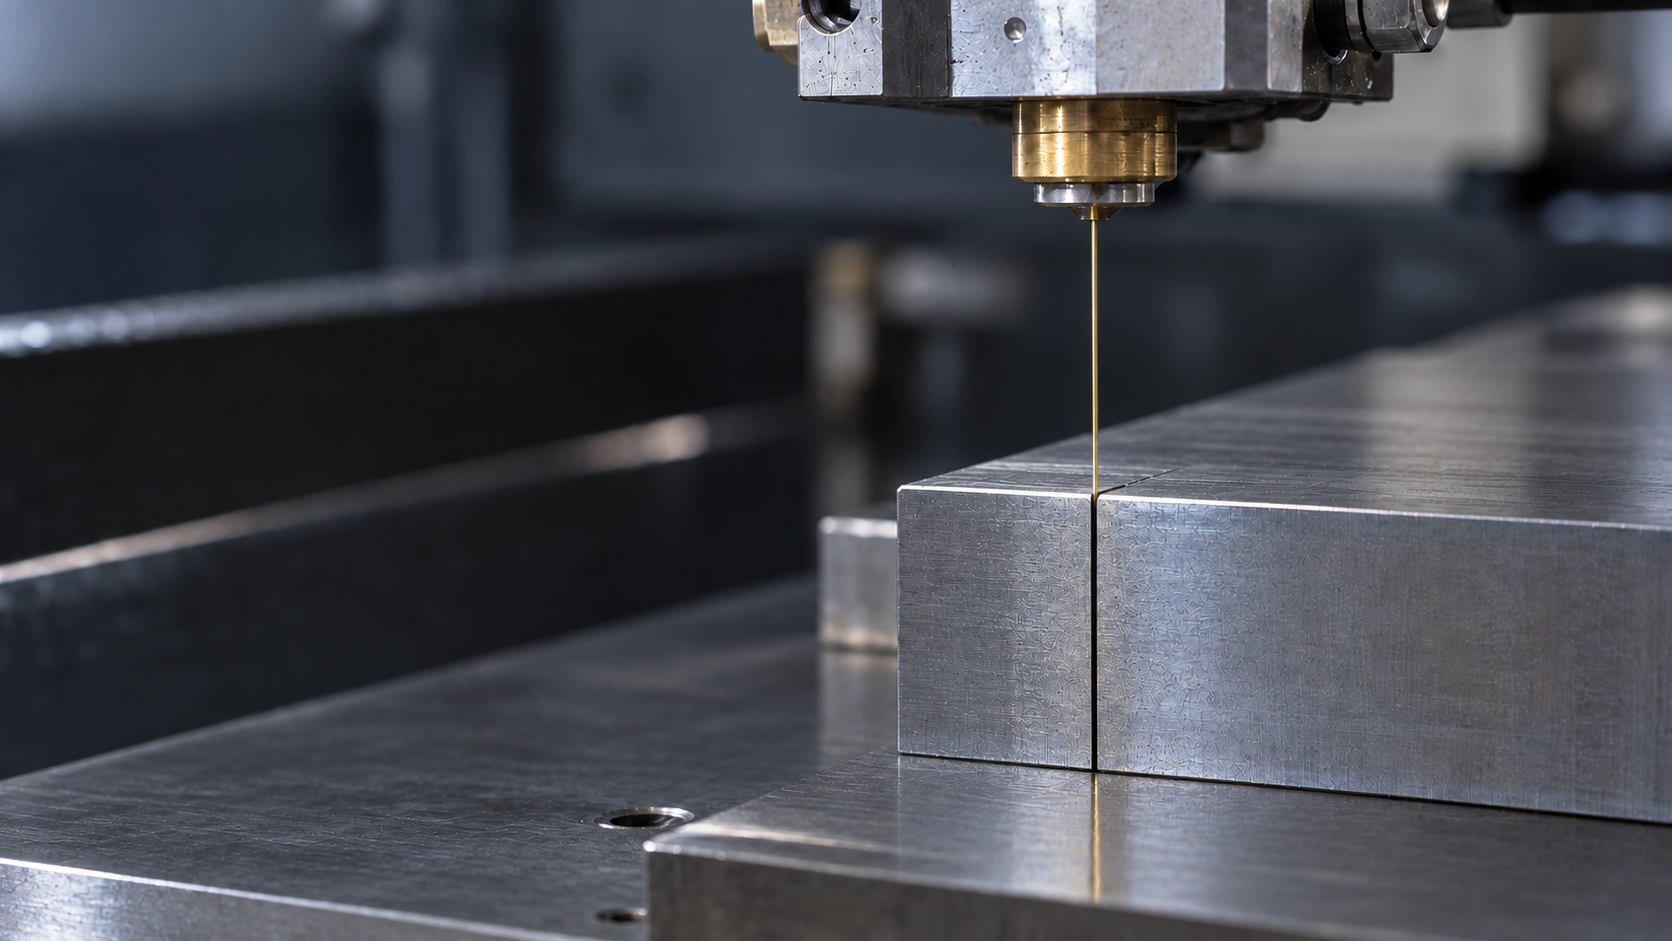
| Narzędzie obróbcze | Przewijający się, precyzyjny drut (najczęściej mosiężny lub powlekany) o średnicy rzędu 0,1-0,3 mm. | Przestrzenna elektroda (miedziana, grafitowa lub wolframowa) wyfrezowana w formie negatywu pożądanego kształtu. |
| Kinematyka procesu | Cięcie przelotowe wzdłuż osi Z lub pod kątem (cięcie stożkowe). Narzędzie „przecina” materiał na wylot wzdłuż konturu CAD. | Odwzorowanie kształtu przestrzennego. Elektroda wgłębia się w materiał w osi Z, penetrując detale i wykonując otwory ślepe. |
| Zastosowania w sektorze krytycznym | Precyzyjne wycinanie matryc, stempli tnących, elementów krzywkowych oraz zębników kół zębatych o module rzędu części dziesiątych milimetra. | Drążenie wielokątnych gniazd nieprzelotowych (np. w śrubach specjalnych ), kanałów chłodzących w łopatkach turbin. |
Twarde dane z przemysłu: implementacja EDM w aerospace i defense
Sektor obronny (defense) oraz lotniczy (aerospace) wymuszają stosowanie materiałów o ekstremalnych parametrach wytrzymałościowych. Tytan, superstopy niklu (Inconel, Hastelloy) czy hartowane stale pancerne są wysoce problematyczne w klasycznej obróbce ubytkowej ze względu na skłonność do umocnienia przez zgniot.
- Analizy narzędziowe dowodzą, że podczas konwencjonalnego frezowania ulepszonej cieplnie stali pancernej (powyżej 60 HRC), koszty wynikające z przyspieszonego zużycia i pękania frezów węglikowych nierzadko przekraczają rynkową wartość gotowego detalu. W technologii EDM parametr twardości materiału (HRC) jest z inżynieryjnego punktu widzenia pomijalny – warunkiem koniecznym jest jedynie przewodnictwo elektryczne materiału bazowego.
- Raporty technologiczne publikowane przez potentatów branży lotniczej wskazują, że drążenie elektroerozyjne łopatek kierowniczych turbin (które wymagają skomplikowanych gniazd zamków choinkowych) gwarantuje klasę tolerancji, która pozwala na podniesienie ogólnej sprawności termicznej silnika. Eliminacja naprężeń szczątkowych, obecnych przy klasycznym skrawaniu, wydłuża też żywotność zmęczeniową komponentu.
Produkcja hybrydowa: zarządzanie procesem najtrudniejszych projektów
Projektanci CAD często zmuszeni są do wprowadzania kompromisów technologicznych (np. zaokrąglania naroży wewnętrznych), z obawy przed odrzuceniem projektu przez dział produkcji (DFM). Świadomość, że dostawca dysponuje pełnym wachlarzem technologii skrawających i erozyjnych, uwalnia potencjał projektowy.
Kompleksowa obróbka skrawaniem w EDBA opiera się na wydajnym procesie hybrydowym. Strategia technologiczna zakłada podział operacji w celu optymalizacji czasu i kosztów:
- W fazie zgrubnej wykorzystywane jest wysokowydajne toczenie oraz frezowanie, które w najkrótszym czasie usuwają maksymalną objętość naddatku materiałowego (MRR – Material Removal Rate).
- Po etapie ubytkowym konwencjonalnym (lub ewentualnej obróbce cieplnej) aplikowana jest obróbka elektroerozyjna wgłębna lub drutowa, która precyzyjnie kształtuje te obszary geometrii, dla których frezowanie stanowi fizyczną barierę (np. sześciokątne gniazda ślepe czy rowki wpustowe o mikroskopijnej tolerancji).
- Na etapie post-processingu, w celu uzyskania rygorystycznych parametrów chropowatości (np. Ra < 0.4), stosuje się precyzyjne szlifowanie cnc.
Zastosowanie takiego protokołu technologicznego gwarantuje działom montażu finalnego otrzymanie bezkompromisowej jednostki, gotowej do wdrożenia w newralgicznych węzłach maszyn lotniczych lub systemach obronnych.
Najczęściej zadawane pytania
1.Czy drążenie elektroerozyjne cechuje się wysoką wydajnością objętościową (MRR)?
Zdecydowanie nie. EDM charakteryzuje się znacznie mniejszym wskaźnikiem usuwania materiału (MRR) w porównaniu do klasycznego frezowania. Jest to proces czasochłonny, przeznaczony do aplikacji wykończeniowych. Dlatego w paradygmacie obróbki hybrydowej drążenie stosuje się wyłącznie lokalnie – w strefach, których nie można wykonać metodami wiórowymi.
2.Czy technologia EDM znajduje zastosowanie w obróbce kompozytów i tworzyw sztucznych?
Zasadniczo nie. Warunkiem *sine qua non* dla zajścia erozji elektrycznej jest odpowiednia przewodność elektryczna obrabianego materiału. Dozwolona jest obróbka stali, tytanu, miedzi, aluminium czy węglików spiekanych. Izolatory, takie jak polimery, drewno techniczne czy czysta ceramika nie mogą być poddane procesowi drążenia.
3.W jakich klasach tolerancji operują nowoczesne drążarki WEDM?
Najwyższej klasy systemy drutowe, operujące w pomieszczeniach o kontrolowanej termice, są zdolne do uzyskania dokładności pozycjonowania i powtarzalności rzędu 1-3 mikrometrów (0,001 – 0,003 mm). Taki poziom precyzji jest niezbędny przy produkcji zaawansowanego oprzyrządowania tłocznego i łopatek lotniczych.
4.Czy proces EDM generuje negatywne zmiany w mikrostrukturze materiału bazowego?
W wyniku oddziaływania plazmy na powierzchni materiału powstaje tzw. strefa wpływu ciepła i warstwa przetopiona (ang. White Layer). W nowoczesnych generatorach drążarek parametry wyładowania można precyzyjnie modulować (prąd wykończeniowy wysokiej częstotliwości), co pozwala zredukować grubość tej warstwy do pojedynczych mikrometrów. W przypadku ekstremalnie krytycznych komponentów lotniczych (gdzie mikro-naprężenia rozciągające są niedopuszczalne), szczątkowa warstwa jest usuwana chemicznie lub poprzez docieranie ścierne.
5.Kto odpowiada za projektowanie i wytwarzanie elektrod roboczych w procesie SEDM?
W standardowym modelu kooperacyjnym to technolog zakładu wykonawczego odpowiada za zaprojektowanie elektrod (z uwzględnieniem szczeliny iskrowej – tzw. spark gap) oraz zaprogramowanie ich obróbki na wysokoobrotowych centrach frezarskich. Klienci zlecający wykonanie elementu otrzymują usługę kompleksową, bez konieczności zewnętrznego dostarczania elektrod.