



Badania nieniszczące (NDT) obrobionych detali. Dlaczego mikropęknięcie to tykająca bomba w energetyce i na morzu?
Mikropęknięcia oraz nieciągłości strukturalne w krytycznych komponentach dla branży energetycznej i offshore to ukryte zagrożenie, które pod wpływem obciążeń cyklicznych prowadzi do katastrofalnego zniszczenia zmęczeniowego. Badania nieniszczące (NDT) stanowią jedyną w pełni wiarygodną metodę walidacji wewnętrznej integralności materiału gotowego detalu, zanim zostanie on zaimplementowany w ekstremalnych warunkach pracy. Implementacja rygorystycznych procedur NDT dostarcza głównym inżynierom oraz działom HSE (Health, Safety, Environment) certyfikowanej gwarancji bezpieczeństwa, chroniąc infrastrukturę przed awariami, a decydentów przed odpowiedzialnością karną.
Kluczowe wnioski
- Rygorystyczne zachowanie tolerancji wymiarowych i geometrii detalu (GD&T) nie stanowi żadnej gwarancji jego wewnętrznej spójności metalurgicznej.
- W środowisku offshore oraz energetyce przemysłowej (turbiny parowe, gazowe), propagacja pęknięcia zmęczeniowego w pojedynczym wale lub wirniku skutkuje łańcuchowym zniszczeniem maszyny i wielomilionowymi stratami (downtime).
- Zaawansowane techniki badań nieniszczących (PT, MT, UT) pozwalają na bezinwazyjną detekcję wad hutniczych, wtrąceń żużlowych oraz pęknięć technologicznych na poziomie mikroskopowym.
- Protokół z badań NDT, wystawiony przez certyfikowanego laboranta, jest kluczowym dokumentem zwalniającym projektanta i technologa z ryzyka operacyjnego.
Spis treści
- Tolerancje wymiarowe a ukryte wady materiałowe
- Rola badań nieniszczących (NDT) w inżynierii niezawodności
- Specyfikacja i dobór technologii badawczych (PT, MT, UT)
- Mechanika pękania i propagacja wad w warunkach ekstremalnych
- Zarządzanie ryzykiem (HSE): transfer odpowiedzialności technologicznej
- Analiza kosztów (TCO) awarii krytycznych elementów maszyn
- Często zadawane pytania
Tolerancje wymiarowe a ukryte wady materiałowe
Z punktu widzenia nowoczesnej metrologii, weryfikacja obrobionego detalu często kończy się na pomiarze jego geometrii i chropowatości. Profesjonalna obróbka skrawaniem z wykorzystaniem zaawansowanych centrów obróbczych pozwala na uzyskanie tolerancji rzędu pojedynczych mikrometrów. Powierzchnia komponentu jest wolna od skaz wizualnych, a wymiary są w 100% zgodne z dokumentacją konstrukcyjną. Niemniej jednak, dla elementów pracujących pod wysokimi obciążeniami dynamicznymi (np. wały napędowe statków, wirniki turbin), weryfikacja zewnętrzna jest niewystarczająca.
W procesach metalurgicznych (odlewanie, kucie, walcowanie) często powstają nieciągłości strukturalne: pęcherze gazowe, rzadzizny, wtrącenia niemetaliczne czy mikropęknięcia kuźnicze. Nawet najdokładniejsze toczenie zgrubne, kształtujące i wykańczające nie jest w stanie wyeliminować ani wykryć wady ukrytej centymetry pod powierzchnią materiału. Detal pozornie idealny staje się elementem o drastycznie obniżonej wytrzymałości zmęczeniowej, narażonym na nagłe zniszczenie (tzw. pęknięcie kruche).
Rola badań nieniszczących (NDT) w inżynierii niezawodności
W inżynierii niezawodności i systemach zarządzania jakością (QMS), badania nieniszczące (Non-Destructive Testing – NDT) to zbiór technik analitycznych wykorzystywanych do oceny właściwości fizycznych, strukturalnych oraz metalurgicznych komponentu bez ingerencji w jego strukturę użytkową. Metody te opierają się na analizie zjawisk fizycznych (propagacja fal akustycznych, promieniowanie elektromagnetyczne, zjawiska kapilarne), pozwalając na precyzyjne mapowanie wnętrza materiału.
Dla Głównego Konstruktora lub inżyniera utrzymania ruchu, raport NDT to bezwzględny wymóg odbiorowy. Gwarantuje on, że wyprodukowany element posiada jednorodną strukturę, zdolną do przeniesienia założonych w fazie projektowej naprężeń nominalnych i maksymalnych.
Specyfikacja i dobór technologii badawczych (PT, MT, UT)
Wybór odpowiedniej procedury badawczej determinowany jest rodzajem materiału bazowego, jego właściwościami fizycznymi (np. ferromagnetyzm) oraz lokalizacją spodziewanych nieciągłości. Do najczęściej aplikowanych metod w przemyśle maszynowym i energetycznym należą:
| Technika badawcza | Oznaczenie normatywne | Zasada działania i wykrywalność | Zastosowanie aplikacyjne |
|---|---|---|---|
| Badania Penetracyjne | PT (Penetrant Testing) | Wykorzystuje zjawisko włoskowatości (kapilarności). Specjalny płyn wnika w otwarte na powierzchnię mikropęknięcia, a następnie jest wyciągany przez wywoływacz. Wykrywa wyłącznie wady powierzchniowe. | Kontrola spoin spawalniczych oraz powierzchni elementów ze stopów niemagnetycznych (np. aluminium, tytan, stale austenityczne). |
| Badania Magnetyczno-Proszkowe | MT (Magnetic Particle Testing) | Opiera się na analizie linii sił rozproszenia pola magnetycznego. W miejscu nieciągłości strumień magnetyczny ulega odchyleniu, przyciągając ferromagnetyczne cząsteczki proszku testowego. | Wykrywanie wad powierzchniowych i podpowierzchniowych (do kilku milimetrów) w odlewach, odkuwkach i wałach ze stali węglowych i stopowych. |
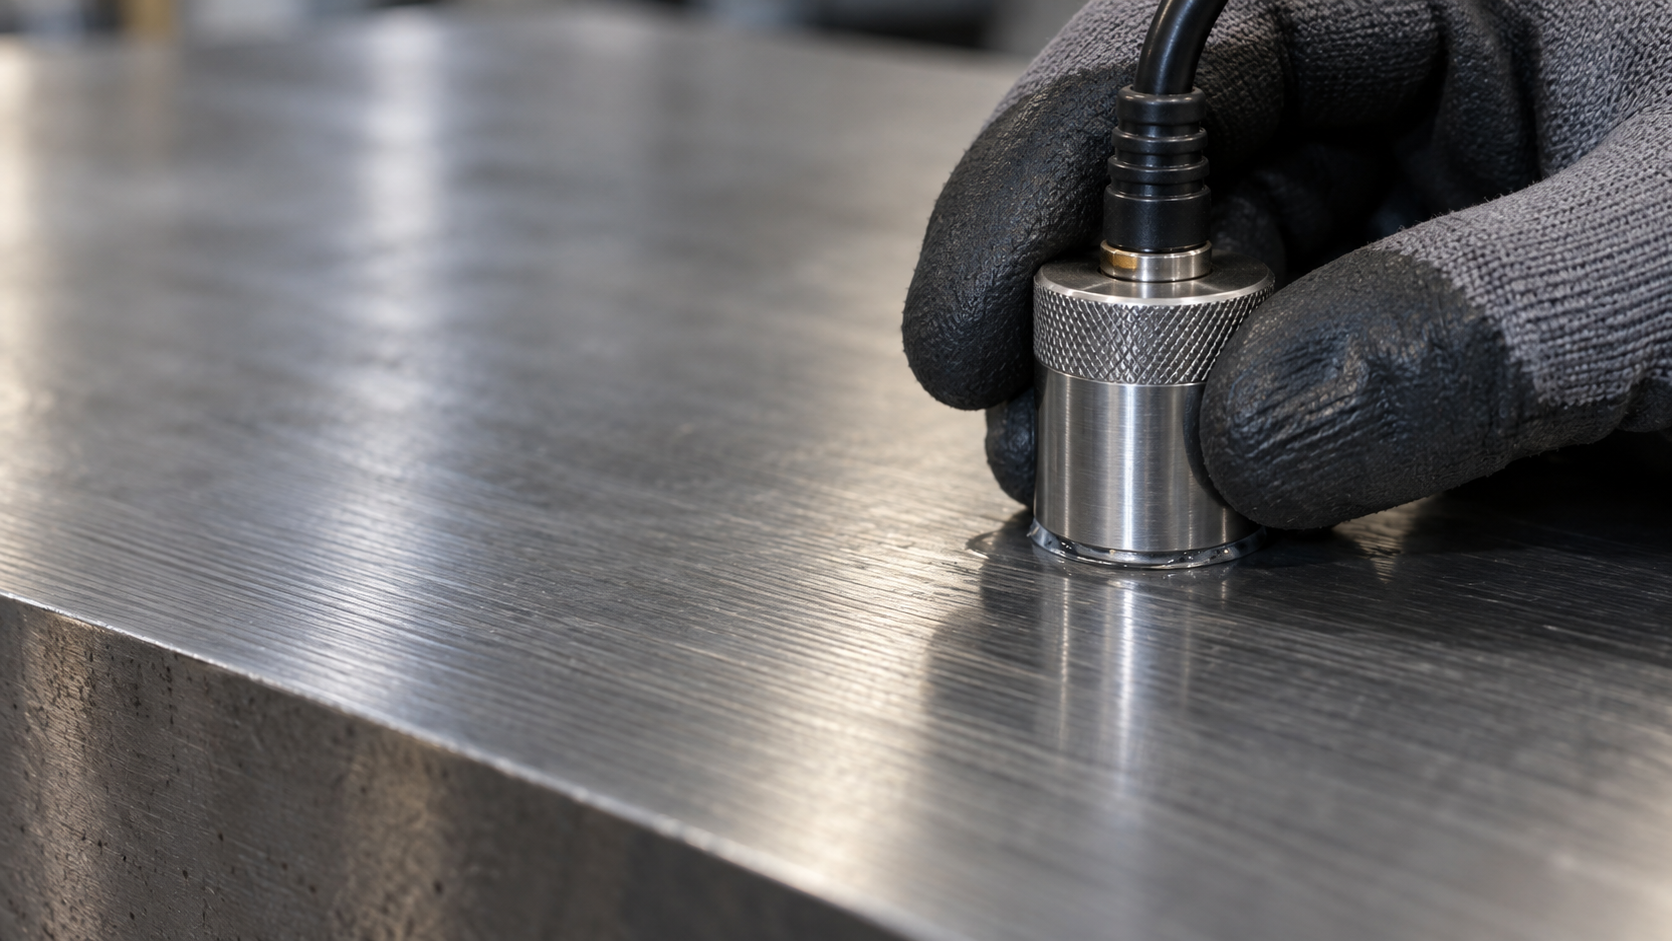
| Badania Ultradźwiękowe | UT (Ultrasonic Testing) | Emisja fal akustycznych o wysokiej częstotliwości (zwykle 1-10 MHz) do wnętrza materiału. Wady wewnętrzne (zmiany impedancji akustycznej) powodują odbicie fali, rejestrowane przez defektoskop. | Wykrywanie głębokich wad objętościowych (pęcherze, wtrącenia żużlowe, rozwarstwienia) w potężnych blokach materiałowych przed obróbką lub w gotowych korpusach ciśnieniowych. |
Mechanika pękania i propagacja wad w warunkach ekstremalnych
Krytyczne instalacje w sektorze offshore i energetyce pracują w warunkach ciągłych obciążeń dynamicznych, przy udziale wysokich ciśnień, korozji naprężeniowej i ekstremalnych temperatur. W takich warunkach zjawisko karbu (spiętrzenia naprężeń) staje się główną przyczyną awarii.
Kiedy precyzyjne frezowanie cnc kształtuje łopatkę turbiny gazowej lub wirnik sprężarki, nawet najmniejsze, niewidoczne gołym okiem pęknięcie wtrąceniowe działa jak geometryczny koncentrator naprężeń. Pod wpływem tysięcy cykli obciążeń, mikro-wada inicjuje proces propagacji pęknięcia zmęczeniowego. Powierzchnia nośna przekroju maleje z każdym cyklem, aż do osiągnięcia naprężenia krytycznego przekraczającego granicę plastyczności i doraźną wytrzymałość materiału na rozciąganie (Rm). Efektem jest gwałtowna defragmentacja obracającego się komponentu, niszcząca cały układ z siłą ładunku wybuchowego.
Zarządzanie ryzykiem (HSE): transfer odpowiedzialności technologicznej
W świetle rygorystycznych dyrektyw maszynowych oraz norm bezpieczeństwa w branży naftowo-gazowej, inżynierowie projektanci oraz działy HSE ponoszą bezpośrednią odpowiedzialność za zatwierdzenie dokumentacji technicznej i dopuszczenie maszyn do ruchu.
Wymóg przeprowadzenia badań NDT przez certyfikowaną jednostkę na gotowym komponencie (lub po kluczowych etapach obróbki) jest procedurą zarządzania ryzykiem. Inwestor zyskuje:
- Zgodność formalno-prawną: Protokół z badań wystawiony przez wykwalifikowany personel (certyfikacja min. poziom 2 wg EN ISO 9712) stanowi obiektywny dowód w przypadku audytów zewnętrznych lub dochodzeń powypadkowych (tzw. Root Cause Analysis – RCA).
- Walidację technologiczną: Gwarancję, że ekstremalnie precyzyjne wykończenie geometrii, które zapewnia np. szlifowanie cnc, nie maskuje podpowierzchniowych wad materiałowych.
- Maksymalizację MTBF (Mean Time Between Failures): Wydłużenie średniego czasu bezawaryjnej pracy urządzeń, co jest kluczowym wskaźnikiem efektywności w energetyce.
Analiza kosztów (TCO) awarii krytycznych elementów maszyn
Próby optymalizacji kosztów produkcji poprzez rezygnację z testów nieniszczących stanowią rażący błąd w kalkulacji całkowitych kosztów posiadania (TCO – Total Cost of Ownership). W branżach o wysokim ryzyku operacyjnym skutki awarii są niewspółmierne do rzekomych oszczędności produkcyjnych:
- Straty produkcyjne (Downtime): Zatrzymanie pracy platformy wiertniczej lub bloku energetycznego generuje koszty utraconych korzyści rzędu setek tysięcy dolarów w skali zaledwie jednej doby.
- Koszty interwencji serwisowych: Naprawa urządzenia na pełnym morzu lub w strefie podwyższonego promieniowania to logistyczne wyzwanie, wielokrotnie droższe niż wymiana prewencyjna.
- Ryzyko katastrofy ekologicznej i utraty zdrowia: Zniszczenie zaworu bezpieczeństwa lub rurociągu pod wysokim ciśnieniem może prowadzić do skażenia środowiska i bezpośredniego zagrożenia życia personelu.
Inwestycja w rygorystyczne badania NDT stanowi de facto ułamek procenta potencjalnych kosztów awarii, będąc fundamentalnym zabezpieczeniem dla ciągłości i stabilności procesów przemysłowych.
Często zadawane pytania
1.Czy konieczne jest badanie NDT dla każdego detalu poddawanego obróbce skrawaniem?
Nie. Wdrażanie procedur NDT jest uwarunkowane kategorią ryzyka komponentu. Części mało obciążone, pełniące funkcje osłonowe lub niekonstrukcyjne, z reguły nie wymagają takich badań. Testom obligatoryjnie podlegają elementy układów ciśnieniowych, zawiesia, wały napędowe, łopatki turbin, węzły kinematyczne oraz krytyczne spawane struktury nośne.
2.Kto odpowiada za definiowanie metod NDT w zleceniach produkcyjnych?
Za dobór metod badawczych (PT, MT, UT, RT) oraz kryteriów akceptowalności wad (zgodnie z odpowiednimi klasami jakości wg ISO) odpowiada konstruktor lub technolog na etapie tworzenia dokumentacji rysunkowej (np. poprzez naniesienie stosownych symboli i odniesień do norm). Wykonawca (np. warsztat CNC) jest zobligowany do realizacji tych wymogów i dostarczenia certyfikatu.
3.Czy metody badań nieniszczących mogą powodować korozję lub degradację powierzchni obrobionego detalu?
Prawidłowo przeprowadzone badania NDT są całkowicie obojętne dla struktury elementu. Zastosowane chemikalia (w badaniach penetracyjnych) są dobierane tak, aby nie powodować korozji (są wolne od siarki i halogenów, co jest kluczowe np. przy stopach tytanu czy Inconelu). Po zakończeniu inspekcji, detal poddawany jest procesowi czyszczenia, a w razie potrzeby konserwacji antykorozyjnej.
4.Na jakim etapie obróbki należy przeprowadzać badania ultradźwiękowe (UT)?
Badania objętościowe (UT) najlepiej realizować w fazie wstępnej – na półfabrykacie (odkuwce, bloku materiału) lub po obróbce zgrubnej. Pozwala to na wczesne wykrycie wad wewnętrznych i odrzucenie wadliwej partii materiału przed poniesieniem wysokich kosztów godzinowych zaawansowanej obróbki wykańczającej na centrach CNC.
5.Czym różni się certyfikat 3.1 od certyfikatu z badań NDT?
Atest materiałowy 3.1 (wg normy EN 10204) to deklaracja huty potwierdzająca, że dostarczony materiał spełnia wymagania składu chemicznego i właściwości mechanicznych z wytopu. Certyfikat NDT natomiast jest raportem z inspekcji konkretnego, już ukształtowanego detalu lub półfabrykatu pod kątem obecności mikroskopijnych pęknięć i nieciągłości. Oba dokumenty pełnią kluczową, lecz odrębną rolę w zapewnieniu jakości (QA/QC).