



Wiercenie głębokie (lufowe) w blokach hydraulicznych: Jak wyeliminować ryzyko zniszczenia drogiego detalu na ostatniej prostej?
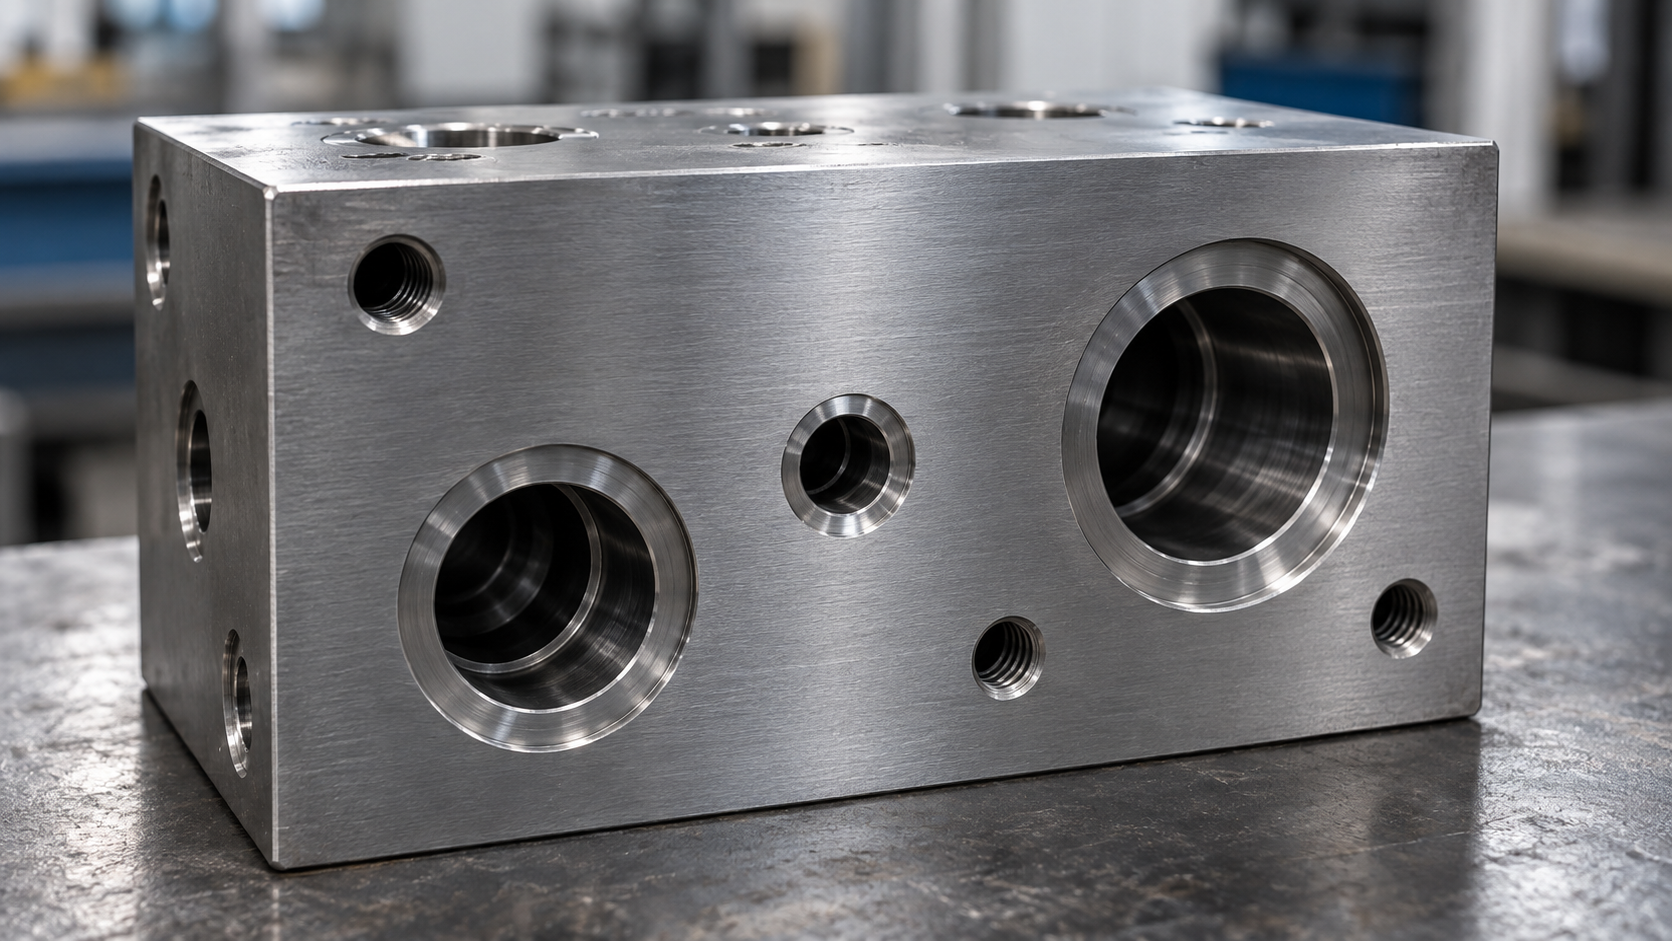
Zniszczenia drogiego detalu podczas wiercenia głębokiego można uniknąć, stosując technologię wiercenia lufowego z wysokociśnieniowym chłodzeniem poprowadzonym przez wnętrze narzędzia oraz precyzyjną kontrolą kinematyki odprowadzania wióra. To właśnie te zaawansowane metody zapobiegają zakleszczeniu i zmęczeniowemu pęknięciu wiertła, które mogłoby zamienić kosztowny blok tytanu czy stali kwasoodpornej w bezużyteczny złom. W tym artykule wyjaśniamy z perspektywy technologicznej, jak zabezpieczamy kapitał inwestora podczas najbardziej krytycznych procesów obróbczych.
Kluczowe wnioski
- Wiercenie głębokich, krzyżujących się kanałów to jeden z najtrudniejszych procesów CNC – błąd na tym etapie skutkuje utratą drogiego materiału bazowego i setek roboczogodzin maszyn.
- Technologia wiercenia lufowego (gun drilling) gwarantuje wysoką prostoliniowość i znakomitą jakość powierzchni kanałów hydraulicznych, często eliminując potrzebę dodatkowego rozwiercania.
- Kluczem do wyeliminowania ryzyka pęknięcia narzędzia jest chłodzenie pod ekstremalnym ciśnieniem (nawet do 100 barów w systemie TSC), wypłukujące wióry bezpośrednio ze strefy skrawania.
- Zlecając tak skomplikowane operacje głęboko otworowe specjalistom, biura konstrukcyjne i działy R&D transferują technologiczne ryzyko niepowodzenia na wykonawcę dysponującego odpowiednim parkiem maszynowym.
Spis treści
- Krytyczny punkt procesu technologicznego
- Czym charakteryzuje się wiercenie głębokie (lufowe)?
- Mechanika pękania wierteł: jak uniknąć zatarcia narzędzia?
- Chłodzenie wysokociśnieniowe (TSC) jako gwarancja procesu
- Twarde dane: koszty braków w hydraulice siłowej i zbrojeniówce
- Transparentność kosztów: inwestycja w powtarzalność i bezpieczeństwo
- Często zadawane pytania
Krytyczny punkt procesu technologicznego
Proces produkcji zaawansowanych bloków hydraulicznych bardzo często opiera się na wieloetapowej obróbce ubytkowej. Gdy na stół roboczy trafia warty kilkadziesiąt tysięcy złotych blok tytanu czy stopu Inconel, w pierwszej kolejności zaawansowane frezowanie cnc nadaje mu docelową geometrię zewnętrzną. Następnie precyzyjne wytaczaczanie pozwala uzyskać wymiary pod złącza i przyłącza kołnierzowe. Detal znajduje się w końcowej fazie produkcji, reprezentując już ogromną wartość dodaną.
To właśnie w tym momencie następuje najbardziej newralgiczny etap: wykonanie wewnętrznej, skomplikowanej sieci krzyżujących się kanałów. Jeśli wiertło węglikowe o średnicy kilku milimetrów ulegnie zatarciu i pęknie na głębokości rzędu 300 mm, cała dotychczasowa inwestycja, bezcenny czas maszyny oraz drogi surowiec mogą zostać zakwalifikowane jako brak (złom). Z tego względu profesjonalna obróbka skrawaniem w aplikacjach krytycznych musi opierać się na ścisłym reżimie technologicznym i weryfikacji procesu, a nie na losowości.
Czym charakteryzuje się wiercenie głębokie (lufowe)?
Standardowe wiertła kręte (HSS lub VHM) wykazują optymalną wydajność przy wykonywaniu otworów, których stosunek głębokości do średnicy (L/D) wynosi maksymalnie od 5 do 10. Przy wymogu wywiercenia kanału sterującego w bloku zaworowym o średnicy 8 mm i długości 400 mm (L/D = 50), klasyczna geometria rowków wiórowych nie jest w stanie wyewakuować urobku. Skutkuje to natychmiastowym zablokowaniem przestrzeni wiórowej i zniszczeniem narzędzia. Jedynym inżynieryjnie poprawnym rozwiązaniem jest wdrożenie wiercenia lufowego (z ang. gun drilling).
Zasada działania w ujęciu technologicznym: Wiercenie lufowe to proces obróbki wykorzystujący asymetryczne narzędzie jednoostrzowe, wyposażone w wewnętrzny rdzeniowy kanał do wysokociśnieniowego podawania chłodziwa oraz specjalny, zewnętrzny rowek (najczęściej o profilu V) do bezpiecznego wyprowadzania wiórów z przestrzeni roboczej. Narzędzie opiera się na specjalnych łysinkach prowadzących, co gwarantuje jego wyjątkową sztywność w osi otworu i eliminuje zjawisko „bicia” na dużych wysięgach.
| Cecha technologiczna | Standardowe wiercenie kręte | Wiercenie lufowe (głębokie) |
|---|---|---|
| Prostoliniowość otworu | Dobra przy małych wartościach L/D. Przy dużych głębokościach narzędzie ulega znacznym odchyłkom od osi. | Ekstremalnie wysoka, odchyłki osiowe rzędu dziesiątych części milimetra na metr długości. |
| Gładkość powierzchni kanału | Często niska; otwór zwykle wymaga dodatkowej obróbki (rozwiercania). | Znakomita jakość powierzchni bazowej (Ra) często zbliżona do efektu, jaki zapewnia szlifowanie cnc. |
| Kinematyka odprowadzania wióra | Wypychanie wióra przez rowki spiralne za pomocą ruchu obrotowego. | Hydrauliczne wypłukiwanie wiórów rowkiem zewnętrznym przy użyciu chłodziwa (emulsji/oleju) wtłaczanego pod wysokim ciśnieniem. |
Mechanika pękania wierteł: jak uniknąć zatarcia narzędzia?
Główną przyczyną katastrofalnego zniszczenia narzędzia na dużych głębokościach nie jest opór właściwy skrawanego materiału, lecz zaburzenie odprowadzania wióra i drastyczny wzrost temperatury w obszarze styku. Jeżeli skrawki materiału nie zostaną natychmiastowo usunięte z przestrzeni roboczej, dochodzi do ich zaklinowania między powierzchnią natarcia wiertła a ścianką otworu. Generuje to olbrzymie tarcie, nagły wzrost temperatury prowadzący do uplastycznienia materiału i ostatecznie – pęknięcie rdzenia narzędzia.
Dane badawcze publikowane przez producentów systemów narzędziowych (takich jak m.in. Kennametal, Sandvik Coromant) jasno wskazują: brak właściwej kontroli formowania i spływu wióra odpowiada za ponad 70% uszkodzeń narzędzi w operacjach wiercenia głębokiego. Dlatego kluczowe jest precyzyjne dobranie geometrii ostrza wiertła lufowego oraz parametrów skrawania, tak aby uzyskać wiór krótki, łatwy do wypłukania i niepodatny na splątanie.
Chłodzenie wysokociśnieniowe (TSC) jako gwarancja procesu
Nawet idealnie uformowany, łamliwy wiór stanowi zagrożenie, jeśli nie zostanie bezpiecznie przetransportowany na zewnątrz bloku. Klasyczne, polewowe chłodzenie obróbkowe jest na tym etapie bezużyteczne, ponieważ chłodziwo nie dociera do strefy skrawania. Kluczowym wektorem gwarantującym sukces jest technologia wysokociśnieniowego chłodzenia przez wrzeciono i bezpośrednio przez rdzeń narzędzia (TSC – Through-Spindle Coolant).
W procesie tym emulsja lub specjalistyczny olej obróbczy tłoczone są pod ciśnieniem od 70 do nawet 120 barów. Tak zogniskowany, potężny strumień cieczy pełni podwójną funkcję: efektywnie i bardzo szybko absorbuje ciepło ze strefy skrawania, zapobiegając szokom termicznym ostrza węglikowego, a jednocześnie z olbrzymią energią kinetyczną wymusza ewakuację wiórów na zewnątrz. To zintegrowane podejście chroni materiał docelowy przed krytycznym błędem w końcowej fazie obróbki.
Twarde dane: koszty braków w hydraulice siłowej i zbrojeniówce
Podczas realizacji zleceń obejmujących zaawansowane bloki rozdzielcze (Manifoldy) dla branży morskiej, lotniczej czy sprzętu wojskowego, pracujemy na wymagających inżynieryjnie stopach, takich jak stale kwasoodporne, stopy tytanu czy superstopy niklu.
- Wartość nominalna samego bloku materiałowego przed rozpoczęciem obróbki często liczona jest w tysiącach złotych.
- Koszty roboczogodzin na wieloosiowych centrach obróbczych, zaangażowanych we frezowanie i planowanie, znacząco zwielokrotniają tę kwotę.
- Szkody związane z opóźnieniami – przestój na linii montażowej rurociągów lub specjalistycznych pojazdów – generują nieproporcjonalnie większe straty operacyjne.
Zakleszczenie i złamanie narzędzia głęboko w materiale wymaga zazwyczaj procedury ratunkowej przy pomocy elektrodrążarek (EDM). Niestety, w przypadku krzyżujących się magistrali hydraulicznych wypalenie resztek twardego węglika bywa technologicznie niewykonalne i prowadzi do definitywnego zezłomowania całego detalu.
Transparentność kosztów: inwestycja w powtarzalność i bezpieczeństwo
Mając pełną świadomość skali ryzyka technologicznego, konstruktorzy oraz inżynierowie utrzymania ruchu zyskują najcenniejszą walutę w zarządzaniu projektami: pewność procesu. Decydując się na zlecenie obróbki firmie dysponującej adekwatnym parkiem maszynowym (systemy pomp wysokociśnieniowych, zaawansowane pakiety CAM, prawidłowo dobrane geometrie narzędziowe), transferują odpowiedzialność za ewentualne uszkodzenie elementu na wykonawcę.
Wycena obróbki skrawaniem krytycznych komponentów wynika wprost z implementacji wspomnianych środków bezpieczeństwa technologicznego. Odpowiadamy za rygor procesowy, dzięki czemu najbardziej zaawansowane konstrukcje opuszczają nasz zakład bez wad, gotowe do pracy pod najwyższymi obciążeniami.
Często zadawane pytania
1.Czy pęknięte wiertło lufowe zawsze determinuje złomowanie detalu?
Nie w każdym przypadku, jednak ryzyko jest ekstremalnie wysokie. Gdy wiertło pęknie na znacznej głębokości, często podejmuje się próbę jego usunięcia za pomocą obróbki elektroerozyjnej (EDM). Proces ten jest jednak bardzo kosztowny, czasochłonny i rodzi niebezpieczeństwo naruszenia geometrii krzyżujących się kanałów. Z tego względu priorytetem inżynieryjnym jest profilaktyka i optymalizacja procesu wiercenia.
2.Do obróbki jakich gatunków materiałowych dedykowane jest wiercenie lufowe?
Metoda lufowa sprawdza się w szerokim spektrum metali. Wykorzystuje się ją zarówno przy obróbce ciągliwych stopów aluminium, poprzez stale konstrukcyjne i narzędziowe, aż po trudnoskrawalne superstopy, takie jak Inconel, stopy tytanu czy ulepszone stale nierdzewne i kwasoodporne.
3.Czy krzyżujące się kanały hydrauliczne generują dodatkowe problemy technologiczne?
Moment przejścia przez istniejący już kanał poprzeczny jest niezwykle krytycznym punktem procesu. Wiertło nagle traci ciągłe podparcie prowadzące, co w połączeniu z wejściem w pustą przestrzeń powoduje gwałtowną zmianę wektora oporów skrawania. Sytuacja ta wymaga precyzyjnego zaprogramowania zoptymalizowanych parametrów (np. redukcji posuwu i obrotów) z wykorzystaniem zaawansowanych systemów CNC.
4.W jakim przedziale średnic otworu stosuje się narzędzia lufowe?
Technologia jest uniwersalna – na rynku dostępne są zminiaturyzowane systemy wierteł lufowych o średnicach rzędu 1 milimetra (stosowane np. w inżynierii medycznej), jak i rozbudowane układy dla głębokich otworów o średnicy kilkudziesięciu milimetrów wykorzystywane w przemyśle wydobywczym. Kluczowym determinatorem doboru metody pozostaje zawsze współczynnik smukłości otworu (L/D).